Чем отличаются M42, Profile, M51 и TCT, как подобрать шаг зуба под заготовку и выполнить обкатку. Технические рекомендации и изготовление полотен под станок.
При подборе ленточной пилы необходимо согласовать материал режущей кромки, геометрию зуба и его шаг с заготовкой и возможностями станка. Для сплошного прутка, тонкостенной трубы и пакета профилей условия работы различаются: меняются длина контакта с металлом, нагрузка на зуб и объем стружки, которую нужно вывести из пропила.
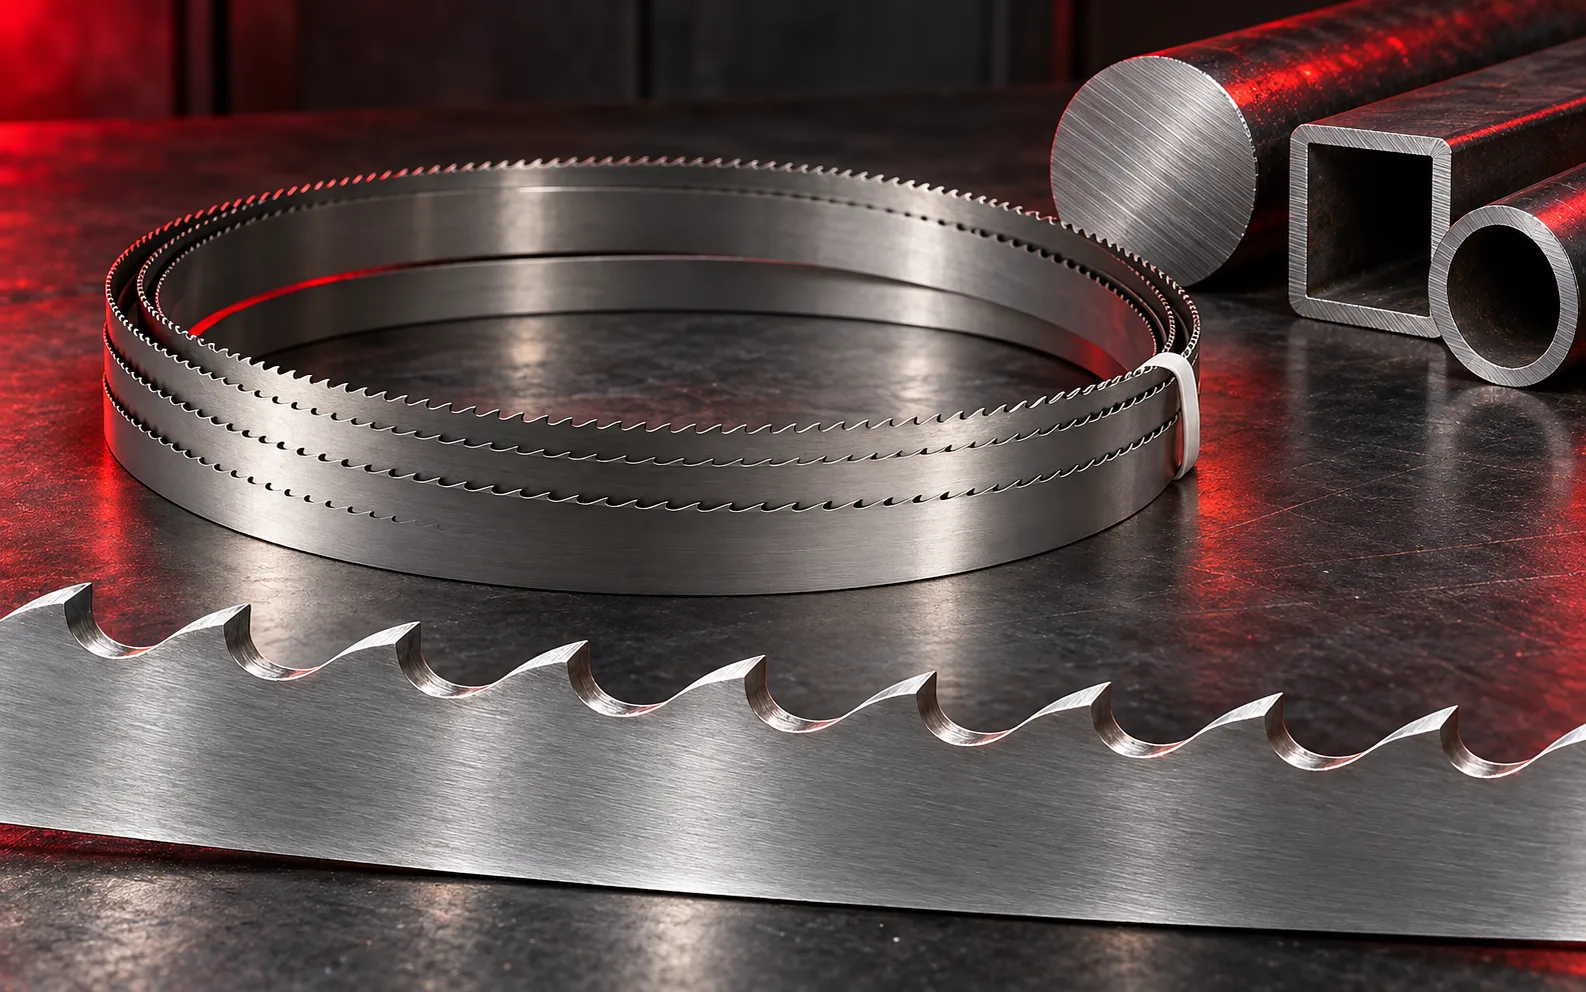
В линейке KMD представлены биметаллические полотна M42, Profile и M51, а также полотна TCT с твердосплавными зубьями. Компания «Крона» выполняет изготовление и поставку ленточных полотен под размеры станка, с подбором исполнения под материал и сечение заготовки.
Чем отличаются биметаллические и твердосплавные полотна
В биметаллическом полотне режущая часть и несущая основа выполняют разные функции. Зуб из быстрорежущей стали работает в зоне образования стружки, а основа из пружинной стали обеспечивает необходимую гибкость при движении полотна по шкивам.
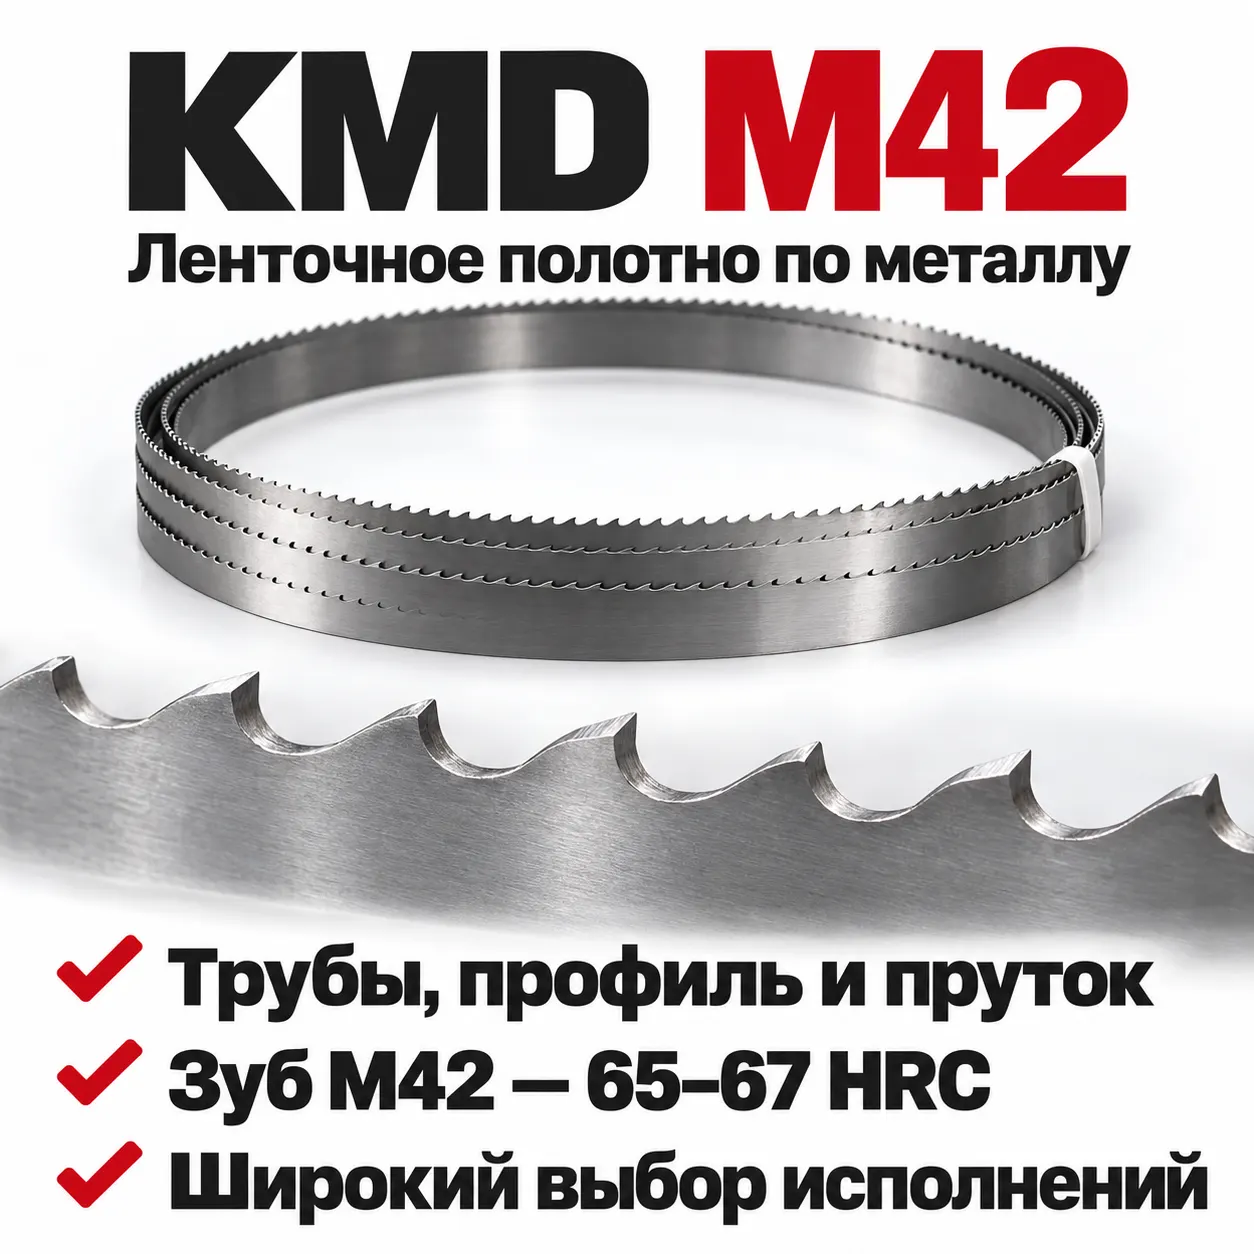
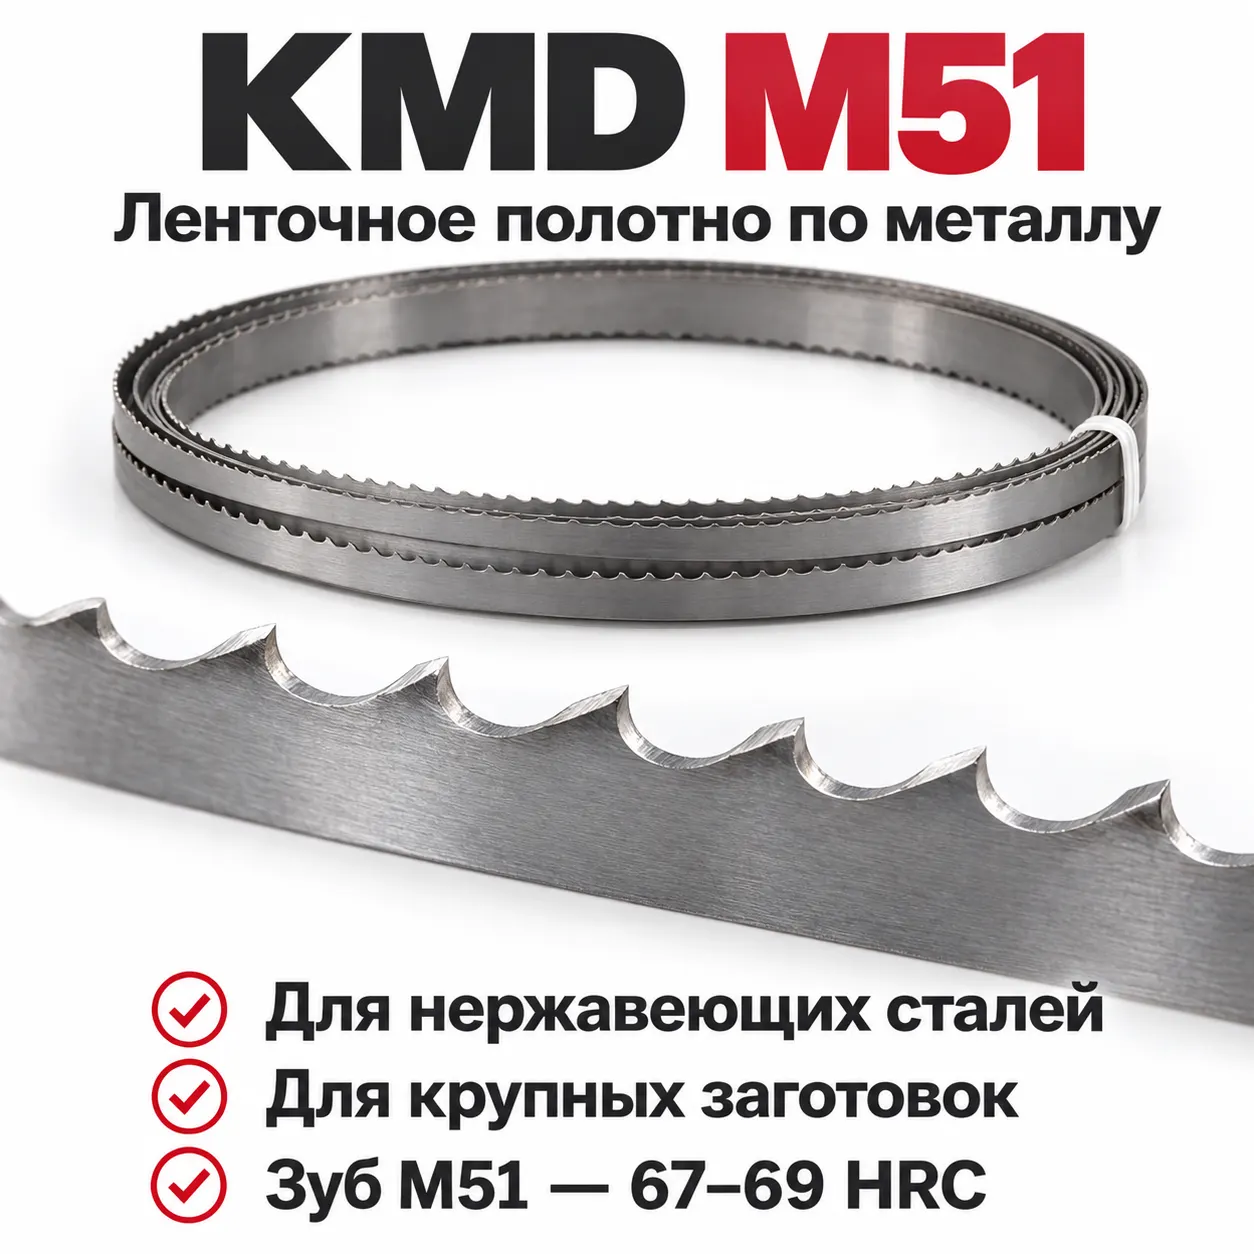
У KMD M42 и KMD Profile режущая часть выполнена из стали M42, заявленная твердость зуба составляет 65–67 HRC. У KMD M51 используется сталь M51 с твердостью зуба 67–69 HRC. Эти значения относятся к зубу, а не к полотну целиком.
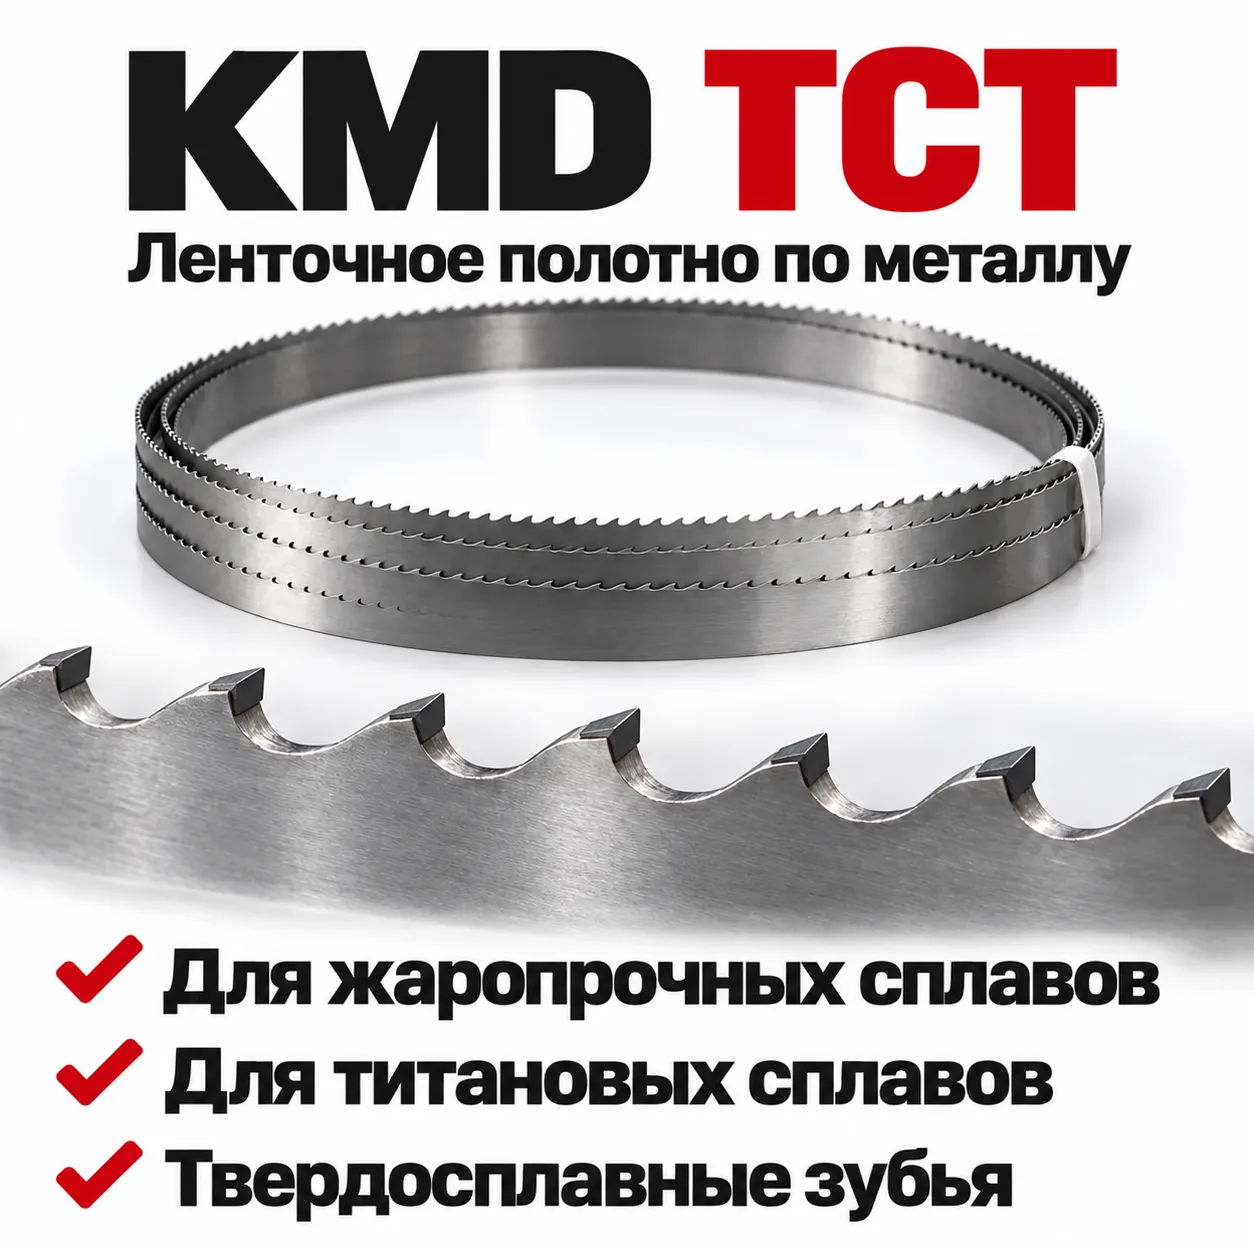
В KMD TCT применяются твердосплавные напайки на основе карбида вольфрама. Серия предназначена для жаропрочных и титановых сплавов, других труднообрабатываемых материалов и крупных заготовок.
Выбор нельзя свести к сравнению твердости зубьев. Для пакетной резки существенна устойчивость зуба к прерывистой нагрузке, для крупных сплошных сечений — условия образования и отвода стружки, для труднообрабатываемых сплавов — материал режущей части и правильно подобранный режим.
Какую серию KMD выбрать
| Серия | Режущая часть | Основное применение | Особенности |
|---|---|---|---|
| KMD M42 | Сталь M42, 65–67 HRC | Трубы, профили и сплошные заготовки из черных металлов и инструментальных сталей | Различные исполнения зуба и широкий выбор шагов |
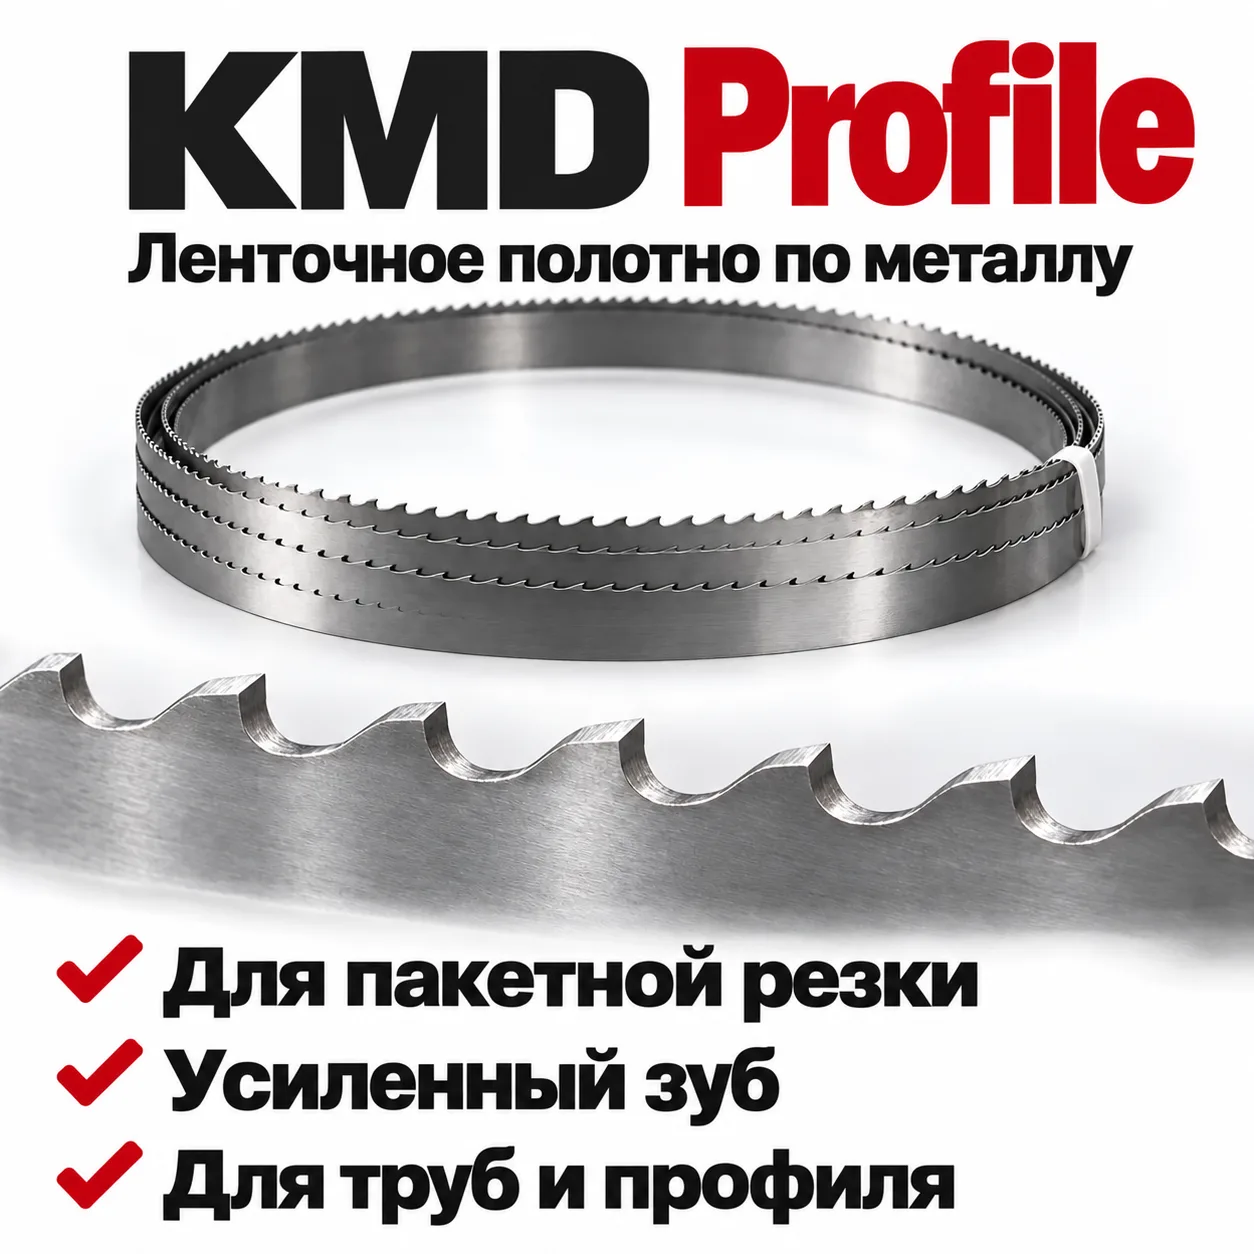
| KMD Profile | Сталь M42, 65–67 HRC | Трубы, балки, швеллеры, уголки, пакетная резка | Усиленный зуб профиля P и увеличенная разводка относительно универсальной M42 |
| KMD M51 | Сталь M51, 67–69 HRC | Средние и крупные сплошные сечения, толстостенные трубы, нержавеющие и легированные стали | Исполнения с углом наклона зуба 10–16° |
| KMD TCT | Твердосплавные напайки | Жаропрочные и титановые сплавы, труднообрабатываемые материалы, крупные заготовки | Трапециевидная форма зуба |
KMD M42: для разнообразного сортамента
KMD M42 подходит для задач, в которых встречаются трубы, профиль и сплошной прокат. В каталоге предусмотрены разные исполнения зуба с углом наклона от 0 до 16° в зависимости от шага и профиля.
При выборе M42 важно определить конкретное исполнение. Например, полотно для небольшого полого профиля и полотно для массивного прутка могут относиться к одной серии, но иметь разный шаг зуба. Обозначение M42 определяет материал режущей части, а окончательная спецификация учитывает геометрию заготовки.
KMD Profile: для профилей и пакетной резки
KMD Profile предназначена для труб, фасонного проката и пакетов заготовок. В серии используется усиленный зуб профиля P. По данным каталога, разводка увеличена относительно универсальных полотен M42.
При прохождении через пакет зуб последовательно входит в отдельные стенки и выходит из них. Такая работа отличается от непрерывного резания сплошного сечения. Усиленное исполнение зуба рассчитано на возникающие ударные нагрузки.
Выбор Profile не отменяет требований к зажиму: перемещение отдельных труб или профилей в пакете способно повредить зубья даже при правильно выбранном полотне.
KMD M51: для крупных сечений и легированных сталей
KMD M51 применяется для сплошных заготовок среднего и большого сечения, толстостенных труб, нержавеющих, инструментальных, легированных и штамповых сталей.
В каталоге также указаны некоторые марки титана, бронзы и дюралюминия. Для этих материалов применимость определяют по конкретной марке и состоянию поставки, а не только по названию группы сплавов.
Зуб M51 имеет заявленную твердость 67–69 HRC. В зависимости от исполнения используется угол наклона 10–16°. Для крупных сечений в номенклатуре предусмотрены крупные переменные шаги.
KMD TCT: для труднообрабатываемых материалов
KMD TCT предназначена для жаропрочных и титановых сплавов, других труднообрабатываемых материалов и заготовок большого сечения.
Твердосплавные напайки и трапециевидная форма зуба отличают эту серию от биметаллических полотен. При переходе на TCT необходимо заново согласовать рабочую скорость, подачу и порядок обкатки: режимы M42 или M51 не следует автоматически переносить на твердосплавное исполнение.
Шаг зуба: что означает TPI
TPI — количество зубьев на дюйм длины полотна. Чем больше значение TPI, тем меньше расстояние между соседними зубьями.
Обозначения 3/4, 4/6 или 8/12 относятся к переменному шагу. В пределах повторяющейся группы расстояние между зубьями изменяется. Например, 3/4 TPI соответствует диапазону шага приблизительно от 8,47 до 6,35 мм.
Основной ориентир при выборе — длина контакта полотна с металлом. Ее рассматривают вместе с материалом заготовки и типом пилы. Для сплошного круга контакт меняется по мере прохождения через сечение; для трубы к этому добавляются участки выхода зубьев в полость. Технические принципы выбора шага WIKUS.
Слишком крупный шаг может создавать чрезмерную нагрузку на немногочисленные зубья, находящиеся в резе. Слишком мелкий шаг уменьшает пространство для стружки: при его переполнении возрастают нагрузки и риск повреждения зубьев. Поэтому принцип «чем больше зубьев, тем лучше» для ленточного пиления не работает. Рекомендации DoALL по выбору шага.
Предварительный подбор для сплошного круглого проката
В техническом каталоге приведены следующие ориентиры:
| Диаметр сплошной заготовки, мм | Переменный шаг, TPI |
|---|---|
| 3–30 | 10/14 |
| 10–45 | 8/12 |
| 30–60 | 6/10 |
| 45–80 | 5/8 |
| 60–100 | 4/6 |
| 80–150 | 3/4 |
| 120–300 | 2/3 |
| 200–500 | 1,4/2 |
Диапазоны перекрываются: для одного диаметра возможны несколько вариантов. Окончательный выбор зависит от материала, исполнения полотна и условий резания.
Таблица помогает определить направление подбора, но не означает, что каждый указанный шаг выпускается во всех сериях и при любой ширине полотна. Доступное сочетание проверяют по номенклатуре выбранной серии.
Подбор для трубы и профиля
Для полой заготовки нужны наружный размер и толщина стенки. Одного диаметра трубы недостаточно. Например, в таблице каталога для наружного размера 100 мм предусмотрены разные ориентиры:
| Толщина стенки, мм | Шаг, TPI |
|---|---|
| 3 | 10/14 |
| 5 | 6/10 |
| 8 | 5/8 |
| 12 | 4/6 |
Эти значения иллюстрируют влияние стенки на подбор. Их необходимо сопоставлять с доступными исполнениями серии. В частности, в номенклатуре KMD Profile отмечены шаги 3/4 и 4/6 TPI: наличие в общей таблице рекомендации 10/14 не означает наличия такого исполнения Profile.
При пакетной резке дополнительно учитывают расположение заготовок, размер пакета и его фиксацию.
Геометрия зуба и разводка
Материал зуба, его профиль, шаг и разводка — разные характеристики. Профиль определяет форму режущей части и межзубной впадины. Шаг задает расстояние между зубьями. Разводка создает боковой зазор между телом полотна и стенками пропила: зубья выступают в стороны относительно основы. Описание геометрии и разводки WIKUS.
В каталоге KMD представлены профили T, H и P. Для серии Profile отдельно выделен усиленный профиль P, предназначенный для труб, фасонного проката и пакетной резки.
Обозначения геометрии следует читать в рамках каталога конкретного производителя. Совпадение букв у разных марок само по себе не подтверждает одинаковую форму зуба.
Скорость полотна и подача: два разных параметра
Скорость полотна характеризует движение зубьев вдоль пропила. Подача характеризует продвижение пилы в заготовку; на горизонтальном станке она связана с опусканием пильной рамы.
В рекомендациях по обкатке эти величины задаются отдельно. Поэтому указание «снизить режим» необходимо уточнять: снижение скорости полотна и снижение подачи воздействуют на процесс по-разному.
Чрезмерная скорость может ускорять износ режущей кромки. Чрезмерная подача повышает нагрузку на зубья и может приводить к сколам и отклонению реза. При диагностике также проверяют охлаждение, направляющие, натяжение и надежность закрепления заготовки. Причины отказов ленточных пил по WIKUS.
Универсальную рабочую скорость для всей серии назначить нельзя. Для ее определения нужны марка и состояние материала, сечение заготовки, выбранное исполнение полотна и данные станка.
Обкатка нового полотна
Обкатка формирует небольшой радиус на первоначально острой режущей кромке и позволяет постепенно вывести зубья на рабочую нагрузку. В техническом каталоге KMD приведены разные начальные условия:
| Тип полотна | Начальная подача относительно рабочего режима | Начальная скорость полотна относительно рабочего режима |
|---|---|---|
| Биметаллическое | 50% | 80–90% |
| Твердосплавное | 40% | 70% |
Это доли от заранее определенного рабочего режима, а не самостоятельные настройки станка. Если рабочие параметры еще не установлены, сначала необходимо подобрать их под материал и исполнение пилы.
После полного врезания подачу увеличивают постепенно. При возникновении вибрации проверяют режим, состояние направляющих и шкивов, подачу СОЖ и характеристики заготовки.
Каталог связывает продолжительность обкатки с суммарной площадью резания на метр длины полотна:
- для биметаллических пил — 50–100 см²/м;
- для твердосплавных — 150–200 см²/м.
Например, для биметаллического полотна длиной 4 м расчетный ориентир составляет 200–400 см² суммарной площади резания. Это расчет по рекомендации каталога; для конкретного материала и исполнения порядок выхода на рабочий режим согласуют отдельно.
Что проверять при проблемах с пилением
| Признак | Что проверить в первую очередь |
|---|---|
| Быстрое затупление зубьев | Скорость полотна, охлаждение, обкатку, окалину и твердые включения |
| Выкрашивание или срыв зубьев | Соответствие шага сечению, подачу, фиксацию заготовки и удаление стружки |
| Отклонение реза | Состояние и настройку направляющих, натяжение, износ зубьев и подачу |
| Разрыв полотна или сварного соединения | Место разрушения, состояние шкивов и направляющих, натяжение, качество соединения |
Один внешний признак может иметь несколько причин. Например, отклонение реза не доказывает ошибку выбора серии, а разрыв в районе соединения требует проверки и самого соединения, и станка. Такой порядок диагностики соответствует рекомендациям WIKUS.
Для разбора проблемы полезно сохранить полотно, сфотографировать повреждение и записать материал, размеры заготовки, скорость, подачу и примерную наработку до отказа.
Изготовление ленточного полотна под станок
При изготовлении готового полотна согласуют его длину и ширину, серию, исполнение зуба и шаг. Ленту соединяют в замкнутое кольцо для работы на станке.
Требования к готовому кольцу включают не только длину: соединение должно обеспечивать правильное прохождение полотна через направляющие и по шкивам. При заказе по образцу желательно передать маркировку предыдущего полотна и сведения о том, как оно работало на конкретном материале.
Заказать изготовление ленточного полотна
Передайте готовую спецификацию или укажите модель станка, материал и сечение заготовки. Подберем серию KMD и исполнение, рассчитаем стоимость и согласуем срок изготовления и поставки. Отправить заявку можно со страницы услуги или из карточки выбранной серии.
Доступные серии представлены в каталоге ленточных полотен по металлу. Стоимость рассчитывается индивидуально.